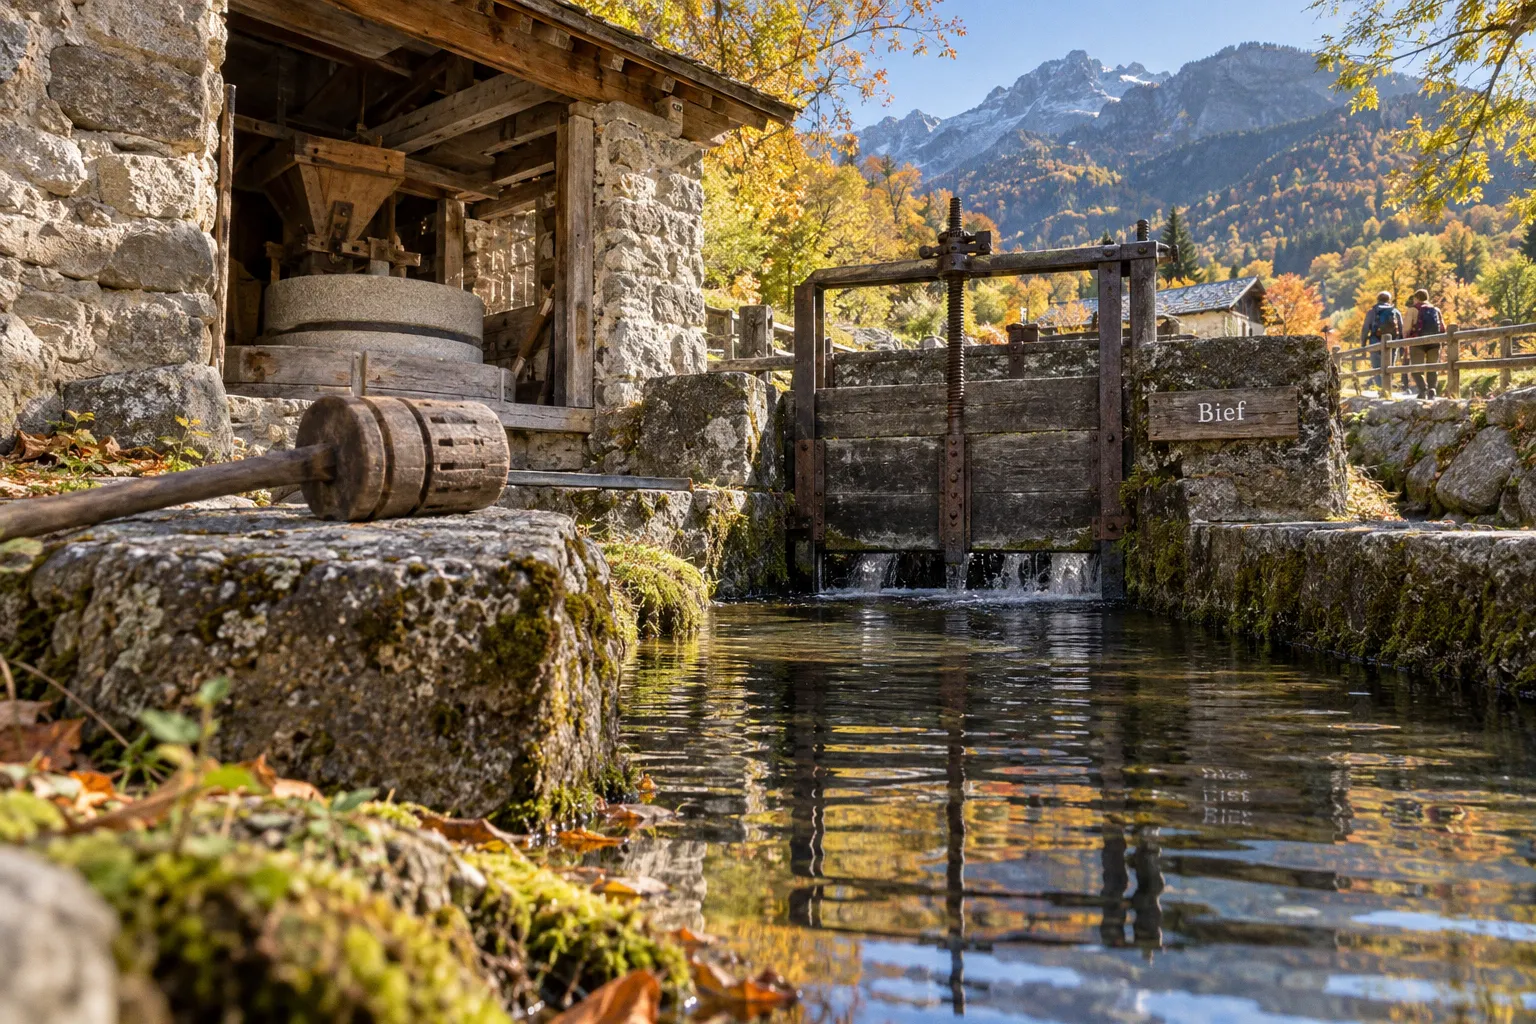
Habillage des meules : redonner du tranchant à la pierre
Vouloir moudre du blé ancien sans adapter ses meules est une perte sèche pour le producteur. Une pierre qui ne tranche plus ne broie pas correctement: elle écrase, échauffe la farine et noie la mouture sous le son.
Habillage des meules: redonner du tranchant à la pierre
Le rhabillage n’a rien d’une coquetterie de musée. C’est une opération de production, avec ses outils, son temps de travail et ses conséquences directes sur le prix de revient de chaque sac.
À La Ferté-sous-Jouarre, berceau historique de la meule monolithique, la raréfaction de la pierre était déjà perceptible au XIXe siècle. L’industrie n’a pas attendu pour comprendre une chose élémentaire: sans entretien, une meule perd sa géométrie, son tranchant et sa capacité à conduire le grain. Celui qui croit qu’une meule tourne indéfiniment sans qu’on y touche finit toujours par payer la note, en farine échauffée, en rendement dégradé ou en remplacement prématuré de la pierre.
Le terme technique est habillage des meules de moulin. Dans les ateliers, on parle aussi de rhabillage, de repiquage ou de restauration de la surface de broyage. Les mots varient, mais le principe reste le même: rendre à la pierre une surface régulière, active et correctement dessinée.
La mécanique du grain: pourquoi le rhabillage est vital pour la mouture
Le grain, dans une meule traditionnelle, ne tombe pas n’importe où. Il entre par l’œillard — le trou central — puis chemine vers la périphérie sous l’effet conjugué des rainures gravées dans la pierre et de la force centrifuge. En moyenne, deux tours et demi suffisent pour qu’un grain passe de l’œillard à la portée, cette couronne extérieure où il finit de se déliter en farine.
Deux tours et demi, c’est le voyage complet du grain: de l’œillard à la portée, par les seuls chemins gravés dans la pierre.
Le mécanisme paraît simple, mais il repose sur un équilibre physique rigoureux. Les deux meules — la dormante, fixe, et la tournante, appelée aussi volante — ne doivent jamais se toucher. Elles travaillent séparées par un espace infime, réglé avec assez de précision pour que le grain soit saisi, ouvert et réduit sans que la pierre ne vienne frotter directement contre la pierre.
Si les surfaces se frôlent, la poussière minérale peut s’inviter dans la farine, les étincelles deviennent possibles et l’usure s’emballe en quelques minutes. À une vitesse d’environ 60 tours par minute, avec une meule pouvant peser jusqu’à 1 200 kilogrammes, un contact parasite n’est jamais anodin. La chaleur s’accumule, la farine perd en qualité et la surface de la meule se dégrade encore plus vite.
La règle du meunier est donc simple: la pierre doit travailler le grain, pas sa propre pierre jumelle. Cette discipline ne se résume pas au réglage de l’écartement. Elle dépend aussi de l’état du profil, de la profondeur des rayons, de la régularité de la portée et de la manière dont les rainures conduisent la mouture.
Une meule trop lisse devient une meule morte. Elle presse davantage qu’elle ne tranche. Le grain reste plus longtemps dans la zone de broyage, la température monte et la mouture perd sa netteté. On obtient parfois une farine qui semble fine à l’œil, mais dont la qualité a été altérée par un travail trop brutal: échauffement, mélange moins homogène et séparation plus difficile entre farine et son.
Les rainures ne sont pas un décor
Les rainures — que l’on appelle aussi les rayons lorsqu’on parle de leur disposition autour de l’œillard — ont plusieurs fonctions. Elles donnent au grain un chemin, favorisent son déplacement vers la périphérie et contribuent à l’évacuation de la farine. Leur dessin n’est pas décoratif. Il correspond à une manière de faire travailler la pierre.
Avec l’usure, les arêtes s’arrondissent. Les sillons perdent de leur profondeur et certaines zones de la meule s’effacent plus vite que d’autres. Le grain ne circule alors plus de façon régulière. Il peut s’accumuler dans une partie de la surface, ralentir dans une autre et quitter la meule avec une granulométrie moins constante.
L’entretien des rainures de meule doit donc être lu comme une opération de circulation. Il ne s’agit pas seulement de creuser à nouveau des lignes visibles. Il faut retrouver une continuité entre le centre et la portée, conserver la bonne alternance entre les zones de travail et les espaces d’évacuation, puis rétablir une surface suffisamment plane pour que les deux pierres restent correctement séparées.
C’est pour cette raison qu’un simple coup de marteau sur les sillons les plus effacés ne constitue pas un rhabillage complet. Avant de toucher à la pierre, il faut comprendre où elle porte, où elle creuse et où elle bombe.
Préparation et diagnostic: l’usage de la règle et de l’ocre pour la planéité
Avant de piquer, il faut mesurer. Le rhabillage ne se fait jamais à l’aveugle — pas plus qu’on ne taille une poutre sans cordeau. La première question est celle de la planéité: la face active est-elle régulière, ou certaines zones prennent-elles le travail à la place des autres?
La méthode est ancienne et efficace. Une pâte colorée, à base d’ocre ou de noir de fumée délayé dans l’eau, est appliquée sur une grande règle en bois. La règle est ensuite promenée sur la face active de la meule, sans chercher à forcer le passage. Là où la couleur se dépose, la pierre est haute. Là où la règle ne prend pas la teinte, la surface est creuse ou insuffisamment en contact.
Le résultat donne une carte de la pierre. Il ne remplace pas le regard du rhabilleur, mais il rend les défauts lisibles. Une zone brillante, une marque discontinue ou une absence de transfert n’ont pas la même signification. Il faut observer la répartition des traces plutôt que de corriger mécaniquement chaque irrégularité.
Cette étape paraît élémentaire. Elle évite pourtant des heures de travail mal placé. Piquer au hasard, c’est enlever de la matière là où la pierre aurait encore pu travailler. Piquer après avoir tracé, c’est retirer juste ce qu’il faut, au bon endroit, sans compromettre la géométrie générale de la meule.
Le diagnostic sert aussi à organiser le chantier. Il permet de distinguer ce qui relève d’un simple ravivage des rayons, d’une reprise plus profonde de la surface ou d’un travail de restauration de la surface de broyage. Dans le premier cas, le meunier redonne du mordant aux arêtes. Dans le second, il doit corriger une usure plus marquée et reprendre la planéité avant de redessiner les sillons.
Ce que la règle ne dit pas à elle seule
La règle révèle les bosses et les creux, mais elle ne décide pas de la profondeur des rainures. Une pierre peut être relativement plane et pourtant manquer de tranchant. À l’inverse, des rayons bien visibles peuvent coexister avec une surface irrégulière qui perturbe le réglage.
Il faut donc examiner plusieurs éléments ensemble:
- la planéité de la face active;
- l’état des arêtes de coupe;
- la profondeur et la continuité des rainures;
- l’usure de la portée;
- les traces d’échauffement ou d’encrassement;
- la présence éventuelle d’éclats, de décollements ou de fissures.
Le meunier ne cherche pas à rendre la pierre neuve. Il cherche à lui rendre une forme de travail cohérente. Une meule ancienne porte les marques de son histoire, et toutes ne doivent pas être effacées. Une reprise trop agressive peut enlever une matière précieuse et modifier le comportement de la paire.
Le levage de la meule volante: une opération de force et de précision
Quand il faut rhabiller les deux faces — celle de la dormante et celle de la tournante —, il faut démonter. Et là, le verbe est faible: la meule volante peut peser plus d’une tonne. On ne la soulève pas à bras d’homme. On l’accroche, on la stabilise et on la déplace avec un dispositif adapté.
Le levage se fait à l’aide d’une potence, d’un treuil ou d’un équipement comparable, selon la configuration du moulin. L’outil fournit la force, mais la précision reste humaine. La meule doit être dégagée sans à-coups, basculée avec contrôle, puis déposée sur des cales qui permettent d’accéder à sa face de travail.
Une mauvaise manœuvre peut provoquer un choc, un éclat ou une fissure. Une pierre endommagée n’est pas automatiquement condamnée, mais elle ne peut plus être traitée comme une pierre intacte. Selon la nature de la fissure, sa profondeur, son emplacement et la stabilité de l’ensemble, les options peuvent aller d’une surveillance attentive à une consolidation, une limitation d’usage ou une réfection partielle. Dans certains cas, la pierre devra effectivement être déposée, retaillée ou remplacée. Ce diagnostic appartient au spécialiste: on ne peut pas résumer le traitement d’une fissure à une règle absolue.
Cette nuance compte particulièrement dans un moulin patrimonial. Une pierre ancienne n’est pas seulement un élément remplaçable du mécanisme; elle peut être une pièce historique, avec une matière et une fabrication difficiles à retrouver. La prudence ne consiste donc pas seulement à éviter l’accident pendant le levage. Elle consiste aussi à ne pas aggraver un défaut en voulant aller trop vite.
Une meule lourde se déplace avec un treuil, mais elle se conduit avec le regard: la force soulève, la précision protège la pierre.
L’opération ne s’improvise pas. Dans les moulins qui travaillent encore, elle est généralement préparée en dehors des périodes les plus chargées de la mouture. Il faut dégager l’espace, contrôler les points d’accrochage, vérifier les cales et prévoir la manière dont la meule sera retournée ou maintenue.
Le nombre de personnes présentes dépend de la configuration du moulin, du matériel disponible et de l’organisation du chantier. Ce qui est constant, en revanche, c’est la nécessité d’une coordination claire. Chacun doit savoir quand la pierre est en tension, quand elle pivote et quand elle repose. Une meule d’une tonne ne pardonne ni l’improvisation ni les gestes contradictoires.
Le levage est aussi un moment d’observation. Une fois la face cachée accessible, on peut découvrir des traces que le fonctionnement courant ne montrait pas: zones plus polies, anciennes reprises, éclats périphériques, déformations ou marques laissées par un réglage imparfait. Ces indices complètent le diagnostic réalisé à la règle.
L’art du repiquage: outils et gestes du meunier face à la pierre dure
Une fois la meule posée et dégagée, la règle passée et la carte des bosses établie, vient le temps du repiquage. C’est là que le métier se voit. L’outil principal tient en deux mots: mailloche à tranches, ou marteau à piquer. Manche en bois, fers interchangeables en acier, l’ensemble permet de frapper la pierre en oblique pour recreuser les sillons et raviver la surface.
Le geste n’est pas celui d’un marteau de forge. Il faut doser, suivre la rainure et frapper net. Trop fort, la pierre éclate ou l’arête se fragilise. Trop doucement, la lame glisse sans mordre et fatigue inutilement la main. Le bon geste produit un impact bref, régulier, suffisamment précis pour retirer de la matière sans élargir le sillon de façon anarchique.
Le son renseigne aussi sur le travail en cours. Une frappe trop sourde, un fer qui accroche mal ou une variation brutale dans la résistance peuvent signaler un changement de matière, une zone déjà trop creuse ou un angle mal présenté. L’oreille ne remplace pas la mesure, mais elle permet de corriger le geste avant que l’erreur ne s’étende.
Les principaux outils du rhabillage
| Outil | Fonction | Particularité d’usage |
|---|---|---|
| Mailloche à tranches | Transmettre la frappe au fer | Elle doit rester équilibrée et confortable à manier |
| Fers plats ou fers à piquer | Recreuser les sillons et reprendre la surface | Ils s’émoussent rapidement sur les pierres très dures |
| Fers à pointer | Reprendre les angles et les zones difficiles d’accès | Ils demandent un geste plus précis et moins appuyé |
| Règle enduite d’ocre | Repérer les bosses et les creux | Elle sert au diagnostic avant et pendant la reprise |
| Pierre à affûter | Raviver le tranchant des fers | Elle accompagne toute la session de repiquage |
| Cales et dispositifs de maintien | Stabiliser la meule pendant l’intervention | Leur placement conditionne la sécurité et la qualité du geste |
Sur une pierre de silex ou de quartz très dur, le fer plat s’émousse à vue d’œil. Il peut ne tenir qu’une quinzaine de minutes d’utilisation continue avant de devoir passer sur la pierre à affûter. Cette durée n’est pas une mesure universelle: elle varie avec la dureté de la pierre, l’angle de frappe, la profondeur de reprise et la manière dont le fer rencontre la matière.
Pour une paire de meules, il faut compter environ quinze fers sur l’ensemble de la session, et non quinze fers pour une seule meule. Cette quantité donne une idée concrète de la préparation nécessaire. Un chantier de repiquage ne se mène pas avec deux ou trois outils posés au bord de la meule. Il faut prévoir des fers de rechange, les entretenir au fur et à mesure et organiser les temps d’affûtage.
Le stock de fers n’est pas un détail logistique. Sans fers disponibles, le rhabillage s’interrompt au milieu d’une surface. Or une reprise arrêtée trop tôt peut laisser une zone avec un tranchant différent de celui de la partie déjà traitée. La régularité du résultat dépend donc autant de la qualité du geste que de la continuité du travail.
Affûter sans déformer
L’affûtage manuel d’une meule en pierre ne consiste pas à rendre le fer brillant. Il faut retrouver une arête exploitable, avec un profil qui permette au métal de mordre la pierre sans ripper. Une lame trop arrondie demande davantage de force et donne une frappe irrégulière. Une lame trop agressive peut enlever trop de matière ou provoquer des éclats.
Le fer est repris régulièrement, parfois après quelques minutes seulement lorsque la pierre est particulièrement abrasive. Le rythme se reconnaît à la résistance ressentie dans la main et à la qualité de la coupe. Un outil bien affûté laisse une marque nette. Un outil émoussé écrase la matière et oblige à compenser par la force.
Sur une pierre plus tendre, le fer tient plus longtemps, mais la meule peut s’user plus rapidement. C’est un compromis permanent entre la dureté de la pierre, la fréquence d’entretien des outils et le type de grain travaillé. Le bon réglage ne se choisit pas en fonction de l’apparence de la surface. Il se détermine par la manière dont la meule ouvre le grain, évacue la farine et conserve sa température de travail.
Gestion de l’usure: le cycle de vie des fers et le rythme de maintenance
Le rhabillage n’est pas un événement isolé. C’est un cycle, et ce cycle commande une partie de l’économie du moulin. Une meule s’use en travaillant; le meunier doit donc observer cette usure avant qu’elle ne se transforme en défaut de mouture.
Trois variables dictent principalement la cadence:
- Le type de pierre. Un granite relativement tendre ne se travaille pas comme un silex compact. La tenue du fer, la vitesse d’usure de la surface et la forme des arêtes ne sont pas les mêmes.
- Le volume de mouture. Plus la meule travaille, plus les zones de contact se polissent et plus les rainures perdent leur efficacité.
- Le type de grain. Blé dur, seigle et épeautre ne sollicitent pas la pierre de la même manière. Ils ne produisent pas non plus la même quantité de son ni les mêmes phénomènes d’encrassement.
À cela s’ajoutent le réglage de l’écartement, l’humidité du grain, la propreté de la surface et la manière dont le moulin est conduit. Une meule correctement habillée mais mal réglée s’usera mal. À l’inverse, un réglage soigné ne peut pas compenser indéfiniment des rayons effacés et une surface devenue trop polie.
Dans un moulin de production régulière, plusieurs rhabillages peuvent être nécessaires au cours d’une année. Dans un moulin patrimonial comme le Moulin de Sachas, le rythme dépend du volume réellement moulu, du type de grains travaillé et du niveau de sollicitation de la paire. Il n’y a pas de calendrier figé valable pour tous les moulins. L’observation de la mouture reste le meilleur indicateur.
Reconnaître les premiers signes d’usure
Le meunier n’attend pas toujours que les rainures aient disparu pour intervenir. Plusieurs signes doivent attirer l’attention:
1. La farine chauffe plus vite. Ce n’est pas une preuve suffisante à elle seule, mais une montée inhabituelle de la température peut signaler un travail trop long du grain dans la zone de broyage.
2. La mouture devient moins régulière. Des écarts de texture ou une séparation moins nette entre farine et son peuvent révéler une surface mal équilibrée.
3. Le grain circule mal. Une accumulation dans certaines zones indique que les rayons ne conduisent plus correctement la matière.
4. Le réglage devient instable. Si l’écartement doit être corrigé sans cesse, la planéité ou le profil des pierres peuvent être en cause.
5. Le son de la meule change. Un fonctionnement plus sourd, plus irrégulier ou accompagné de frottements mérite une vérification avant la reprise de la mouture.
Ces signes ne désignent pas automatiquement la même intervention. Une meule encrassée peut avoir besoin d’un nettoyage. Une meule dont les arêtes sont émoussées demande un repiquage. Une surface déformée nécessite d’abord un travail de planéité. Confondre ces opérations conduit à enlever de la matière sans traiter la cause.
Entretenir une pierre ancienne sans la surtravailler
La restauration de la surface de broyage impose une retenue particulière. Le but n’est pas de faire disparaître toutes les traces anciennes ni de reconstruire un dessin théorique à chaque passage. Une intervention trop profonde réduit la durée de vie de la meule et peut modifier la relation entre la dormante et la volante.
Il faut conserver autant que possible la géométrie existante, reprendre les zones réellement déficientes et contrôler régulièrement le résultat à la règle. Le rhabilleur travaille par corrections successives. Il ne cherche pas à obtenir une surface parfaite en un seul passage, mais une surface cohérente avec le fonctionnement de la paire.
La question des fissures relève de la même prudence. Une fissure visible doit être décrite, surveillée et évaluée. Sa présence ne signifie pas automatiquement que la pierre doit être débitée, pas plus qu’une réparation sommaire ne garantit une remise en service. La décision dépend de la stabilité de la pierre, de son emplacement, de l’usage prévu et de la possibilité de la sécuriser durablement.
C’est ici que l’expérience compte autant que l’outillage. Les outils pour le rhabillage d’une meule donnent les moyens d’agir; ils ne dispensent pas de comprendre la matière. Une pierre qui réagit bien à la frappe n’est pas traitée comme une pierre qui sonne creux. Un éclat périphérique ne se gère pas comme une fissure traversante. Chaque défaut doit être replacé dans la mécanique générale de la meule.
Une opération technique, mais aussi une décision économique
Le rhabillage est souvent présenté comme une dépense d’entretien. C’est une vision trop courte. Il s’agit plutôt de protéger un outil de production dont la valeur ne se réduit ni à son poids ni à son ancienneté.
Une meule bien suivie conserve plus longtemps une surface exploitable. Elle permet un réglage plus stable, une mouture plus régulière et une meilleure maîtrise de l’échauffement. À l’inverse, une meule négligée finit par imposer des corrections plus lourdes: reprise profonde, immobilisation prolongée, outillage supplémentaire ou remplacement d’une pierre devenue trop fragile.
Économiser sur l’affûtage, les fers ou le temps de diagnostic revient souvent à déplacer la dépense. Elle réapparaît ensuite sous la forme d’une farine moins régulière, d’un rendement dégradé ou d’un chantier plus long. Le calcul ne se limite donc pas au prix d’une session de repiquage. Il englobe la durée de vie de la pierre, la disponibilité du moulin et la qualité du produit qui en sort.
Le meunier qui veut durer — celui qui pense sa meule comme un outil de travail et non comme un décor de carte postale — sait qu’il n’y a pas de raccourci. On observe, on trace, on lève, on frappe, on affûte, on remonte. Puis on écoute la mouture et l’on recommence lorsque la pierre commence à perdre son mordant.
L’habillage des meules de moulin est une technique lente, physique et précise. Elle relie la géométrie des rainures au goût d’une farine, l’état d’un fer à la régularité du grain et la prudence d’un levage à la conservation d’un patrimoine. Une meule traditionnelle ne demande pas qu’on la remplace au premier défaut. Elle demande qu’on sache la lire, la corriger sans l’épuiser et lui redonner, chaque fois que nécessaire, le tranchant qui fait son métier.