Granulométrie de la farine : l'impact de la texture des meules
Croire qu’une farine de meule est définie uniquement par l’origine du blé ou par le poids de la pierre, c’est regarder la mouture par le mauvais bout.
Granulométrie de la farine: l’impact de la texture des meules
La granulométrie de la farine dépend aussi de la texture de la meule, de l’état de ses sillons, de son degré d’usure et du réglage de l’écartement entre les deux pierres. Une meule mal entretenue peut transformer une bonne céréale en produit irrégulier, difficile à panifier et coûteux à valoriser.
Dans un moulin traditionnel, la pierre ne se contente pas d’écraser le grain. Elle doit l’ouvrir, le dérouler, séparer progressivement l’amande farineuse des enveloppes et préserver autant que possible le germe. C’est cette mécanique, plus que le discours romantique sur la mouture ancienne, qui détermine la finesse de la farine artisanale.
La mécanique de la mouture: la farine se joue dans l’écartement
Une paire de meules traditionnelles travaille avec deux surfaces minérales superposées. La meule inférieure reste fixe, tandis que la meule supérieure tourne. Le grain entre au centre, dans l’œil de la meule, puis se déplace progressivement vers la périphérie sous l’effet de la rotation et de la forme des sillons.
L’écartement entre les pierres n’est pas constant. Il est plus ouvert au centre, avec environ 8 millimètres, puis se resserre progressivement pour atteindre quelques dixièmes de millimètre en périphérie. Cette pente de profilage se situe généralement autour de 1 à 2 degrés. Ce détail paraît technique, presque secondaire. Il ne l’est pas. C’est lui qui permet au grain de passer d’une zone d’ouverture à une zone de réduction plus fine.
Une meule qui serait serrée partout ne produirait pas une farine plus performante. Elle travaillerait brutalement le grain, augmenterait les frottements et risquerait de fragmenter les enveloppes en particules trop petites. À l’inverse, une meule trop ouverte laisserait passer une mouture grossière, avec une extraction insuffisante et une farine peu régulière.
Le réglage doit donc suivre une logique simple:
- au centre, le grain doit être accueilli et amorcé sans être écrasé immédiatement;
- dans la zone intermédiaire, les enveloppes doivent commencer à se séparer de l’amande;
- vers la périphérie, la réduction doit être suffisamment fine pour obtenir une farine exploitable en panification;
- sur l’ensemble du parcours, les particules doivent rester aussi homogènes que possible.
La granulométrie de la farine selon la texture de la meule dépend de cet équilibre. La pierre ne produit pas une taille unique de particules. Elle génère une distribution: des fractions plus fines, des particules intermédiaires, des éléments issus du son et du germe. La qualité de la mouture se mesure donc à la régularité de cette distribution, pas à la seule impression de finesse entre les doigts.
Une meule ne doit pas simplement réduire le grain en poussière. Elle doit le dérouler avec assez de précision pour produire une farine régulière et un son encore lisible.
La texture de la pierre n’est pas une décoration
Le grain de la pierre, sa porosité et l’état de sa surface influencent directement le comportement du grain pendant la mouture. Une surface active accroche le grain, le fait avancer et crée les conditions du fractionnement. Une surface trop lisse perd cette capacité de travail. Elle peut glisser davantage, chauffer, écraser au lieu de couper et rendre la mouture moins nette.
Il faut cependant se méfier des raccourcis. Dire qu’une pierre très rugueuse donne automatiquement une meilleure farine serait aussi illusoire que de croire qu’une meule neuve n’a besoin d’aucun réglage. Une texture efficace est une texture maîtrisée, adaptée au type de céréale, au débit recherché et au produit final.
Dans le moulin historique, cette maîtrise passait par l’observation et l’entretien. Le meunier lisait le comportement de la farine, la sensation sous les doigts, la séparation du son et la régularité du passage. Aujourd’hui, l’analyse de la granulométrie permet de compléter ce savoir-faire avec des données plus précises. Elle ne remplace pas l’œil du praticien, mais elle évite de confondre une farine rustique avec une farine mal travaillée.
Meule lisse, meule striée: deux états de surface, deux moutures
La différence entre une meule lisse et une meule striée ne se résume pas à une opposition entre ancien et moderne. Il s’agit de deux états mécaniques de la surface de travail, avec des conséquences concrètes sur le déplacement et la réduction du grain.
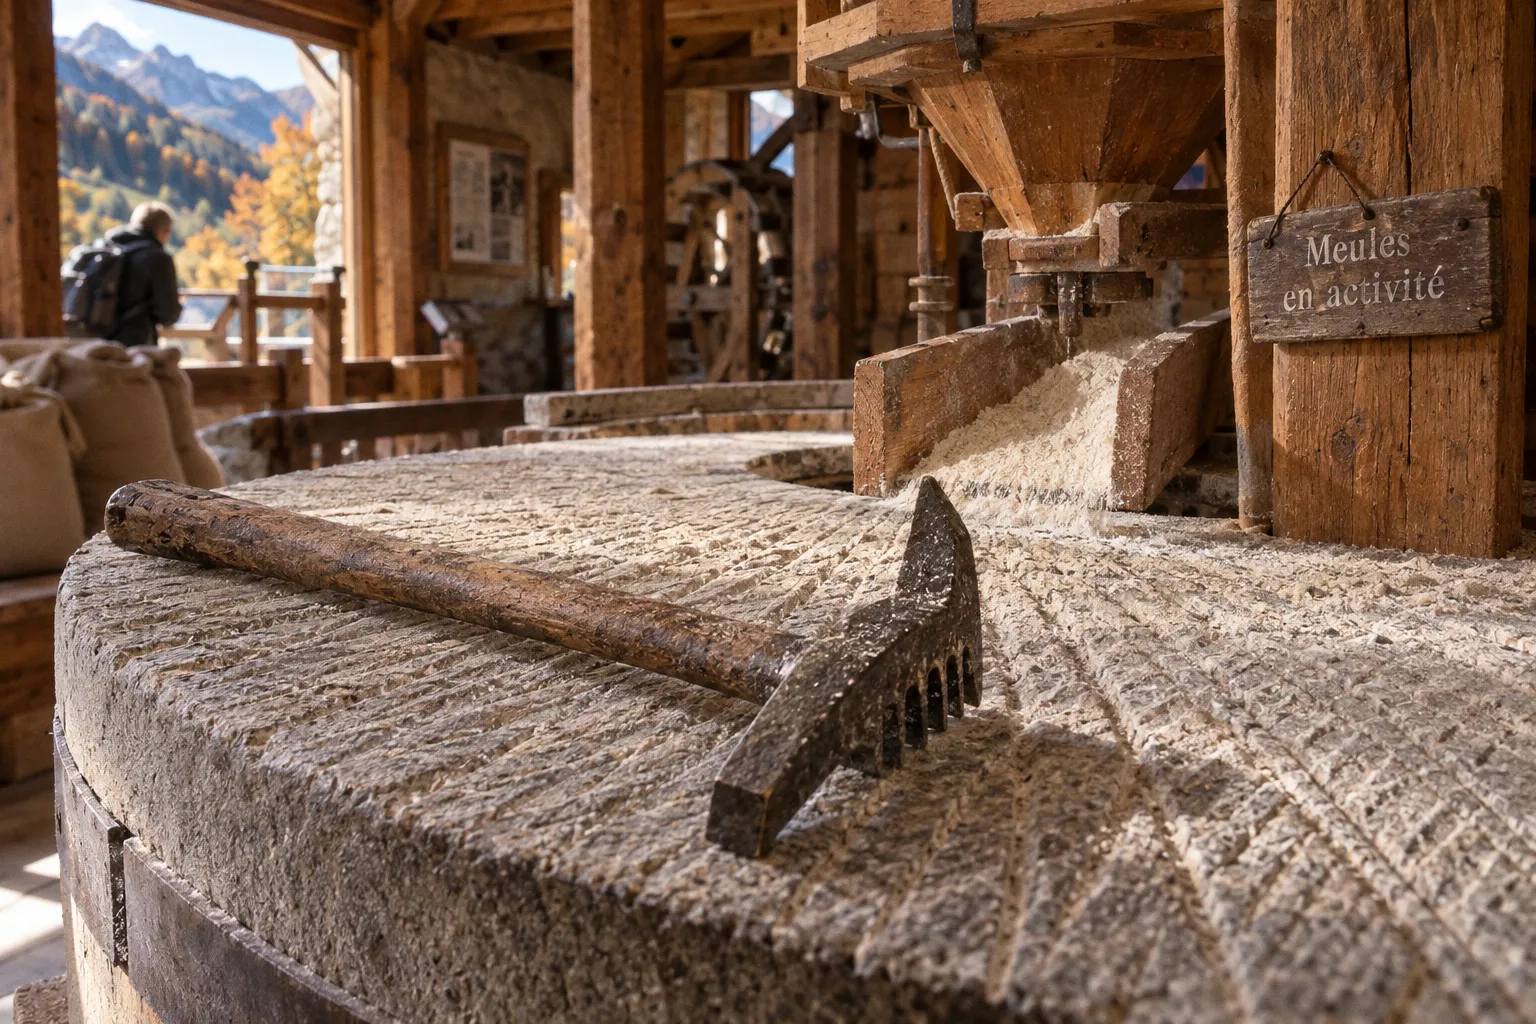
Une meule striée possède des sillons et des rayures organisés selon un dessin précis. Ces sillons assurent plusieurs fonctions: ils saisissent le grain, l’orientent, facilitent son déplacement vers la périphérie et participent à la ventilation de la zone de mouture. Ils permettent aussi de limiter le contact continu entre les deux grandes surfaces de pierre.
Quand les sillons sont correctement dessinés et suffisamment vifs, le grain est davantage travaillé par action de coupe et de déroulement. Les enveloppes peuvent rester en fractions plus reconnaissables, tandis que l’amande est réduite en particules farineuses. Ce fonctionnement contribue à une granulométrie plus homogène.
Une meule lisse ou trop usée perd une partie de cette capacité. Le grain circule moins bien. Les surfaces frottent davantage et la mouture devient moins régulière. Le résultat peut être une farine plus échauffée, un son très fragmenté ou une répartition excessive entre fines et grosses particules.
| État de la meule | Comportement pendant la mouture | Effet probable sur la farine |
|---|---|---|
| Sillons nets et correctement entretenus | Le grain est entraîné, ouvert puis progressivement réduit | Granulométrie plus régulière, son mieux déroulé |
| Surface usée et sillons peu marqués | Le grain circule moins franchement, les frottements augmentent | Mouture irrégulière, fractions de taille plus dispersée |
| Meule neuve non rodée | L’action de la pierre n’est pas encore stabilisée | Risque de fragmentation excessive du son |
| Meule réglée trop serrée | Le grain et les enveloppes subissent une réduction brutale | Excès de fines, échauffement possible, son difficile à séparer |
| Meule trop ouverte | Le grain est insuffisamment réduit en périphérie | Farine plus grossière et taux d’extraction moins satisfaisant |
La finesse de la farine et l’état de surface des meules sont donc liés, mais sans relation automatique du type « plus strié égale plus fin ». Une surface agressive peut dégrader le produit si le profilage, l’écartement ou le débit ne suivent pas. En meunerie, chaque gain apparent a son revers économique: produire une farine très fine au prix d’un son pulvérisé n’est pas nécessairement une réussite.
Le rhabillage: rendre à la pierre son pouvoir de travail
Le rhabillage consiste à redessiner et raviver les sillons et les rayures de la meule. C’est une opération d’entretien, mais surtout une intervention de précision. Elle redonne du tranchant à la pierre et permet de maintenir une mouture régulière ainsi qu’un bon taux d’extraction.
Une meule ne reste pas indéfiniment dans son état optimal. Le passage répété du grain use les arêtes des sillons. Les rayures s’émoussent, certaines zones travaillent davantage que d’autres et la surface perd progressivement son efficacité. À ce stade, continuer à moudre sans intervenir n’est pas une preuve de robustesse. C’est une mauvaise économie.
Le meunier peut alors observer plusieurs signes:
- la farine présente une répartition de tailles plus irrégulière;
- le son devient difficile à distinguer et se fragmente trop;
- la meule demande davantage de puissance pour un résultat équivalent;
- le débit devient instable;
- la mouture s’échauffe plus facilement;
- le taux d’extraction se dégrade malgré une quantité de grain identique.
Le rhabillage ne consiste pas à creuser des sillons au hasard. Leur orientation, leur profondeur, leur répartition et leur raccordement doivent respecter la logique de circulation du grain. Les zones proches du centre n’ont pas exactement le même travail que celles situées vers la périphérie. Le dessin de la pierre doit accompagner la progression de la mouture.
Une meule neuve demande également une phase de rodage. Sa surface ne possède pas encore le comportement d’une pierre utilisée et correctement réglée. Si elle est rapprochée trop vite, elle risque de briser le son en fragments très fins au lieu de le dérouler. On obtient alors une farine qui peut sembler riche, mais dont la séparation des fractions devient moins propre.
Le rhabillage n’est pas une opération de musée. C’est ce qui sépare une pierre décorative d’un outil de production capable de tenir un rendement.
Entretenir pour produire, pas pour faire joli
Dans un moulin historique, l’entretien des meules a une valeur patrimoniale évidente. Mais il a aussi une valeur très concrète pour la production artisanale. Une pierre bien entretenue consomme plus intelligemment son énergie, travaille de manière plus régulière et limite les pertes liées aux reprises de mouture.
Le coût d’une intervention doit être mis en regard du prix de revient de la farine. Une mouture irrégulière entraîne du tri, des ajustements, parfois des lots difficiles à vendre ou à panifier. Pour un artisan qui travaille de petits volumes, chaque correction pèse immédiatement. La logique du rendement à l’hectare ne s’arrête pas au champ: elle se poursuit dans le moulin, jusqu’au sac de farine.
La question n’est donc pas seulement de savoir si la meule peut encore tourner. Elle est de déterminer si elle produit encore le niveau de régularité attendu. Une pierre qui tourne mais qui écrase mal n’est pas un outil rentable. C’est une charge fixe qui consomme de l’énergie et dégrade la valeur du grain.
Viser les 100 à 200 microns sans fabriquer une farine morte
Pour les applications de panification, une majorité des particules de farine se situe généralement entre 100 et 200 microns. Cette plage donne un repère utile pour comprendre la finesse recherchée, mais elle ne doit pas être transformée en objectif unique et aveugle.
Une farine de meule intègre des fractions issues de l’amande, du germe et des enveloppes du grain. Sa composition et sa sensation en bouche ne se résument pas à une poussière blanche de taille uniforme. La granulométrie décrit la distribution des particules; elle ne dit pas seule comment la farine se comportera dans une pâte.
Deux farines peuvent présenter une finesse comparable et réagir différemment en panification selon leur taux d’extraction, leur teneur en enveloppes, leur degré d’échauffement ou la céréale utilisée. À l’inverse, une farine légèrement plus hétérogène peut donner un résultat intéressant si les fractions sont bien réparties et si le son n’a pas été réduit en éclats agressifs.
L’analyse de la qualité de la farine après meulage doit donc croiser plusieurs observations:
1. La répartition granulométrique.
Il faut regarder si la farine est dominée par une fraction cohérente ou si elle présente un écart trop important entre particules très fines et éléments grossiers.
2. La présence de fractions d’enveloppes.
Un son correctement déroulé reste identifiable. Un son pulvérisé se disperse dans la farine et peut compliquer la panification, en particulier lorsque la proportion d’enveloppes augmente.
3. Le taux d’extraction.
Un moulin bien entretenu peut atteindre un taux d’extraction maximal cité jusqu’à 86 %. Ce chiffre ne doit pas être pris comme une promesse universelle: il dépend du réglage, du grain, de la conduite de la mouture et de l’état du matériel.
4. La température de la mouture.
Plus les frottements augmentent, plus le risque d’échauffement devient sérieux. Une farine échauffée perd une partie de l’intérêt recherché dans une mouture lente et maîtrisée.
5. Le comportement en pâte.
La qualité réelle se juge aussi après hydratation: absorption de l’eau, texture de la pâte, développement et régularité de la panification.
Le piège consiste à réduire la discussion à la question de la finesse. Une farine extrêmement fine n’est pas automatiquement supérieure. Dans la filière artisanale, la valeur vient d’un compromis maîtrisé entre finesse, extraction, intégrité des enveloppes et comportement au four.
Surchauffe et fragmentation du son: les signes d’une mouture trop brutale
La meule travaille par contact, pression et frottement. Aucun de ces phénomènes n’est problématique en soi. Ils deviennent préoccupants quand le réglage oblige la pierre à faire un travail trop violent ou trop long sur le grain.
Une meule trop serrée augmente le contact entre les surfaces et réduit brutalement le grain. Les enveloppes, au lieu de s’ouvrir et de se dérouler, peuvent être cassées en fragments très fins. Cette fragmentation modifie la structure de la farine et rend les différentes fractions plus difficiles à séparer.
La surchauffe constitue un autre signal d’alerte. Elle peut venir d’un écartement insuffisant, d’une meule mal rhabillée, d’une surface trop usée ou d’un débit mal adapté. Il ne suffit pas de ralentir la rotation ou de diminuer l’alimentation: si la géométrie de la meule est en cause, on ne corrige pas un problème mécanique avec une simple consigne de conduite.
Dans le travail quotidien, plusieurs symptômes doivent conduire à reprendre le réglage plutôt qu’à forcer la production:
- la farine sort avec une sensation anormalement chaude;
- le son est pulvérisé au lieu de rester en paillettes ou en fragments distincts;
- la mouture varie fortement d’un moment à l’autre;
- une augmentation du débit provoque immédiatement une perte de finesse;
- la meule produit beaucoup de fines sans améliorer réellement l’extraction;
- la panification devient moins régulière alors que le blé n’a pas changé.
Le débit doit être ajusté à la capacité réelle de la pierre. Chercher à gagner quelques sacs par jour avec une meule qui n’arrive plus à tenir sa granulométrie est une fausse bonne idée. Le rendement apparent augmente, mais le prix de revient grimpe dès que l’on intègre les lots irréguliers, les réclamations et les corrections de recette.
Régler la texture de la farine artisanale: partir du produit, pas du folklore
Le réglage de la texture de la farine artisanale ne peut pas être décidé uniquement à partir de la tradition ou de l’apparence de la pierre. Il faut partir de l’usage prévu. Une farine destinée à une panification rustique, une farine plus blanche et une mouture riche en enveloppes ne réclament pas nécessairement le même compromis.
Le travail commence par une question simple: quelle farine veut-on obtenir? Ensuite seulement viennent le choix du réglage, le rythme d’alimentation et l’état de surface de la meule.
Pour éviter de dériver vers une mouture approximative, il est utile de tenir un relevé régulier comprenant:
- le type de grain et son état de préparation;
- le réglage d’écartement entre le centre et la périphérie;
- le débit d’alimentation;
- l’état de la pierre et la date du dernier rhabillage;
- la proportion de farine fine, de particules intermédiaires et de son;
- la température observée en sortie;
- le comportement de la farine lors de la panification.
Cette méthode n’a rien de bureaucratique. Elle permet d’identifier la cause d’un changement. Si la granulométrie se dégrade après plusieurs semaines, l’usure des sillons devient une hypothèse sérieuse. Si la farine change immédiatement après une hausse du débit, la pierre travaille peut-être au-delà de sa capacité. Si le son se fragmente après un remplacement de meule, le rodage ou le réglage doit être repris.
L’objectif est de relier le geste du meunier au résultat mesurable. Une meule historique n’est pas un objet magique. Elle a une géométrie, une résistance, un profil et une limite de production. Les respecter permet de conserver la qualité du produit et la viabilité économique de l’activité.
La granulométrie comme outil de dialogue entre meunier et boulanger
La granulométrie donne aussi un langage commun aux producteurs de céréales, aux meuniers et aux boulangers. Le producteur veut valoriser son grain. Le meunier doit obtenir une farine régulière. Le boulanger cherche une pâte prévisible et un pain qui tient sa promesse. Si chacun parle seulement de tradition, de goût ou d’authenticité, la discussion reste floue.
La mesure ne tue pas le savoir-faire. Elle permet au contraire de distinguer une décision technique d’un récit commercial. Une farine de meule peut avoir une identité forte sans être irrégulière. Elle peut conserver une part du germe et des enveloppes sans transformer chaque fournée en pari.
C’est là que la différence entre une mouture artisanale sérieuse et une production simplement estampillée traditionnelle devient visible. La première assume ses contraintes techniques et surveille ses résultats. La seconde vend une image de pierre, de lenteur et de terroir, tout en laissant la meule s’user jusqu’à produire n’importe quoi.
Une pierre bien réglée vaut mieux qu’un discours sur la tradition
L’influence du grain de la pierre sur la mouture est réelle, mais elle ne peut pas être isolée du reste du mécanisme. Texture, profilage, écartement, état des sillons, débit et entretien forment un ensemble. Modifier un seul paramètre peut déplacer toute la granulométrie de la farine.
La bonne pratique n’est donc pas de rechercher la meule la plus rugueuse, la plus ancienne ou la plus spectaculaire. Il faut rechercher une pierre capable de travailler le grain avec régularité, de préserver une séparation lisible des fractions et de tenir un taux d’extraction cohérent. C’est moins séduisant qu’une promesse absolue, mais beaucoup plus utile.
Une meule bien entretenue et correctement striée permet un déroulé doux du grain et une granulométrie plus régulière qu’une pierre usée ou trop serrée. Le rhabillage maintient cette capacité dans le temps. Le réglage, lui, doit empêcher la brutalité: trop de pression, et le son se brise; trop peu, et la farine reste grossière.
La conclusion est terre à terre, comme elle doit l’être en meunerie: la qualité d’une farine ne se décrète pas avec le mot « traditionnel ». Elle se construit dans la pierre, dans ses sillons, dans l’écartement et dans la surveillance du résultat. Pour les producteurs et les artisans, cette précision n’est pas un luxe technique. C’est la condition pour transformer un grain correctement payé en farine réellement rentable.